تحلیل و بررسی مهندسی
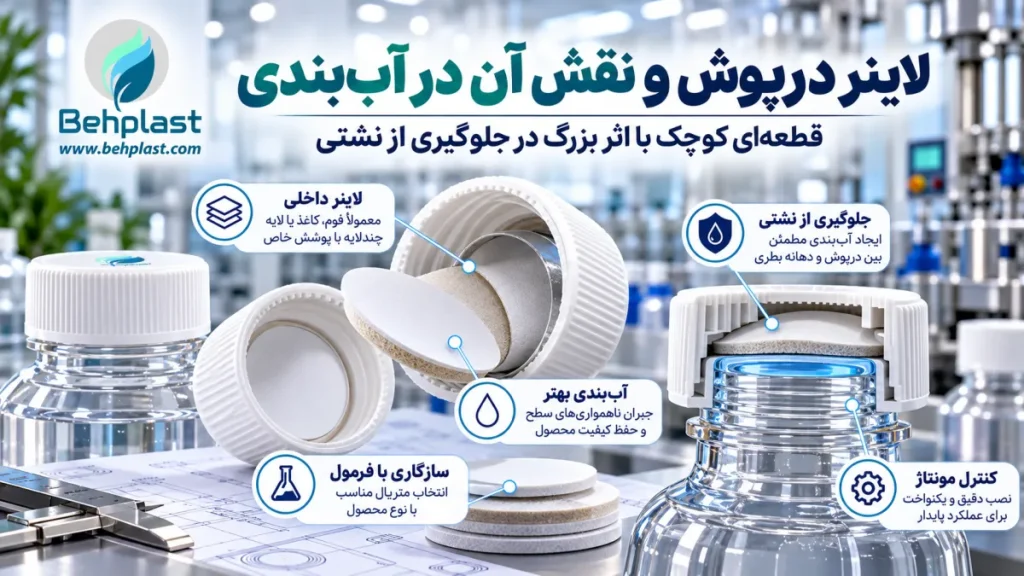
بررسی مهندسی «لاینر درپوش و نقش آن در آببندی» فراتر از انتخاب ظاهری یا مقایسه قیمت است؛ این تصمیم میتواند بر پایداری خط پرکنی، قابلیت مصرف، نرخ ضایعات و کیفیت ادراکی محصول اثر مستقیم داشته باشد. پیش از انتخاب، ویژگیهای بحرانی کیفیت (Critical to Quality) باید تعریف شوند تا مشخص باشد کدام پارامترها باید اندازهگیری، پایش و در سفارشهای بعدی تکرار شوند. برای این گروه محصول، شاخصهایی مانند ابعاد رزوه، ارتفاع درپوش، گشتاور بستن و بازشدن، نیروی باز و بسته شدن، تختی سطح آببندی و عملکرد لاینر یا سیل از مهمترین متغیرهای تصمیمگیری هستند.
از دید مهندسی مواد، بررسی گرید پلیمر، سختی و برگشتپذیری لاینر، مستربچ رنگ و مقاومت قطعه در برابر تنشهای مونتاژ و ترکیبات محصول ضروری است. تطابق هندسی بهتنهایی کافی نیست؛ سازگاری شیمیایی (Chemical Compatibility) باید با فرمول نهایی محصول، شرایط دمایی انبار و مدت تماس واقعی ارزیابی شود. همچنین در قطعات مکانیکی، پارامترهایی مانند سیستم درببندی (Closure)، لاینر آببندی (Liner) و گشتاور اعمالی بستن (Application Torque) باید بهصورت مجموعهای تحلیل شوند، زیرا تغییر یک جزء میتواند دوزینگ، آببندی یا رفتار کاربر را تحت تأثیر قرار دهد.
بهترین تصمیم زمانی حاصل میشود که ویژگیهای بحرانی محصول به شاخصهای قابل اندازهگیری تبدیل شوند و نمونه نهایی در شرایط واقعی پرکنی، حمل و مصرف ارزیابی شود. در عمل، محورهای این مقاله—«تستهای عملکردی مکانیزم در شرایط فشار»، «بررسی تلرانس ابعادی و سازگاری با دهانه»، «ارزیابی آببندی و جلوگیری از نشتی مویرگی»—باید از حالت توصیه عمومی خارج و به معیارهای قابل سنجش تبدیل شوند. این تبدیل، پایه یک طرح نمونهبرداری (Sampling Plan) مؤثر و یک سیستم تصمیمگیری شفاف برای تأیید یا رد نمونه است.
در مرحله کنترل کیفیت، پیشنهاد میشود کنترل ابعادی، آزمون گشتاور، آزمون نشتی و واژگونی، بازرسی ظاهری، کنترل پلمپ و بررسی پایداری آببندی در تغییرات دمایی انجام شود. نتایج باید با معیار پذیرش (Acceptance Criteria) از پیش تعیینشده مقایسه شوند و هر عدم انطباق از طریق تحلیل علت ریشهای (Root Cause Analysis) بررسی شود. از منظر طراحی محصول نیز تطابق هندسی درپوش و دهانه، سطح آببندی، سهولت مصرف، قابلیت پلمپ، ظاهر برند و سازگاری با تجهیزات کپینگ خط تولید باید همزمان با عملکرد فنی دیده شود؛ این رویکرد ریسک تغییرات ناخواسته در تولید انبوه را کاهش میدهد و قابلیت تکرار کیفیت را افزایش میدهد.
چکلیست ارزیابی فنی و کیفی
برای ارزیابی لاینر درپوش و نقش آن در آببندی پیش از سفارش انبوه، هر بند باید به یک معیار قابل ثبت تبدیل شود. این چکلیست برای مقایسه نمونهها، تهیه برگه مشخصات خرید و هماهنگی میان واحدهای فنی، کنترل کیفیت و تدارکات طراحی شده است:
- تستهای عملکردی مکانیزم در شرایط فشار: برای این محور، مشخصه قابل اندازهگیری، روش ارزیابی و معیار پذیرش (Acceptance Criteria) باید پیش از تأیید نمونه تعریف شود؛ نتیجه نیز روی نمونه مونتاژشده و در شرایط نزدیک به مصرف واقعی ثبت گردد.
- بررسی تلرانس ابعادی و سازگاری با دهانه: برای این محور، مشخصه قابل اندازهگیری، روش ارزیابی و معیار پذیرش (Acceptance Criteria) باید پیش از تأیید نمونه تعریف شود؛ نتیجه نیز روی نمونه مونتاژشده و در شرایط نزدیک به مصرف واقعی ثبت گردد.
- ارزیابی آببندی و جلوگیری از نشتی مویرگی: برای این محور، مشخصه قابل اندازهگیری، روش ارزیابی و معیار پذیرش (Acceptance Criteria) باید پیش از تأیید نمونه تعریف شود؛ نتیجه نیز روی نمونه مونتاژشده و در شرایط نزدیک به مصرف واقعی ثبت گردد.
- کنترل مشخصات بحرانی: ویژگیهای بحرانی کیفیت (Critical to Quality) شامل ابعاد رزوه، ارتفاع درپوش، گشتاور بستن و بازشدن، نیروی باز و بسته شدن، تختی سطح آببندی و عملکرد لاینر یا سیل در برگه فنی خرید ثبت شوند.
- سازگاری با فرمول: سازگاری شیمیایی (Chemical Compatibility) اجزای در تماس با محصول با فرمول نهایی، نه صرفاً آب یا نمونه آزمایشگاهی ساده، ارزیابی شود.
- کنترل سری تولید: برای کاهش تغییرپذیری بین بچهای تولید (Batch Variation)، نمونه مرجع، حدود پذیرش و روش نمونهبرداری بین تأمینکننده و خریدار یکسانسازی شود.
پرسشهای متداول (FAQ)
جمعبندی مهندسی و توصیه برای تأمین صنعتی
برای لاینر درپوش و نقش آن در آببندی، تصمیم خرید زمانی کمریسکتر است که نمونه تأییدشده، مشخصات ویژگی بحرانی کیفیت (Critical to Quality), روشهای آزمون و حدود پذیرش بهصورت مکتوب تعریف شوند. در تأمین انبوه، ثبات بین بچها، قابلیت ردیابی و امکان اجرای کنترل ورودی از قیمت واحد مهمتر است، زیرا هزینه عدم انطباق میتواند به توقف خط، دوبارهکاری، برگشتی بازار یا آسیب به تجربه مصرف منجر شود. رویکرد پیشنهادی، تطبیق فنی قطعه با بستهبندی و فرمول واقعی پیش از نهاییسازی سفارش است.